很多工厂老产线建成时间久,原有配料工序没有称重管控,配料靠人工估重、普通台秤记录,容易配比超差、缺少追溯记录。想要新增配料称重,不用推翻整条生产线,优先做模块化加装改造,分为【手工配料工位加装】和【流水线投料自动称重改造】两种方案,根据现场工况选择。
方案一:手工配料工位加装
适合原有工艺是人工投料、小料预配,老产线只是缺少配方管控、防超差报警和数据记录。
- 新增独立智能配料秤(配方配料秤),放置在配料工位,不改动原有输送、搅拌、反应釜主体。
- 仪表提前录入配方,设置每种物料目标重量 + 上下公差;支持分步投料指引、超差三色声光报警。
- 按需选配:扫码枪调用工单配方、原料条码校验、小票打印、U 盘导出批次数据。
- 数据对接:仪表带 RS485/WiFi,可把配料记录上传到现有 MES,无需改动原有产线 PLC 程序(可选)。
优势:施工周期短,现场安装调试 1~2 天即可投产;停产时间很短,成本低。 适用:食品添加剂、香精、日化、涂料小料预配料工位。
方案二:料罐 / 反应釜加装称重模块(釜体投料称重)
老产线反应釜、储料罐原有没有称重,需要计量罐内物料投放总量。
- 在罐体支撑脚位置加装称重模块(静载 / 带减震动载模块,有搅拌震动选用动载款)。
- 保留原有支架,按需加装横向限位、防倾覆组件,补偿热胀冷缩位移。
- 配套称重仪表,设定投料目标值,到达重量报警,超差提醒;可对接原有产线 PLC,实现投料联锁。
- 注意:罐体改造前,需要清理罐内物料,做好支撑临时加固,安全施工。
优势:直接计量罐内物料净重,不需要人工搬运物料上秤;适合大宗原料投料计量。 适用:反应釜、搅拌罐、储料罐投料计量。
方案三:流水线输送式在线称重加装(物料输送过程复检)
老生产线皮带输送物料,需要在输送环节增加重量检测,做缺料、超重欠重复检。
- 在原有皮带流水线合适空位,截断一小段皮带,加装皮带式检重秤。
- 配套剔除机构,重量不合格产品自动剔除;可声光报警,记录不合格数据。
- 信号接入原有产线 PLC,异常停机提示。
适用:成品包装复检,袋装原料上线重量检测。
改造实施 5 个关键步骤
- 现场勘测评估确认工位空间、震动大小、电源,是否防爆、潮湿;确认工艺:是人工小料配料,还是罐体投料,或是包装成品复检。
- 方案选型小料手工配料优先独立配料秤;罐内计量选称重模块;包装流水线选皮带检重秤。
- 确定通讯对接需求只需要本地保存报表:U 盘导出、小票打印即可,不用改动老产线控制系统。 需要和老产线联动:仪表 / 称重模块通过 RS485、网口对接原有 PLC、MES。
- 现场安装调试手工配料秤:摆放固定、水平校准、配方录入、员工培训。 罐体称重模块:罐体临时支撑、替换支撑脚、安装限位、标定校准。
- 试运行验收连续多批次试生产,核对称重稳定性,校验报警、数据记录功能,完成验收。
改造避坑要点
- 震动干扰:搅拌釜、风机附近加装称重,一定要考虑减震,否则称重漂移大。
- 防爆工况:易燃易爆车间,仪表、传感器、扫码枪全部选用防爆成套配件,普通秤不能改造防爆。
- 停产计划:罐体加装称重模块需要短时停产;独立工位配料秤可以不停主线,单独工位调试。
- 限位与热胀冷缩:料罐 / 反应釜加装称重模块,横向限位不能锁死,预留热胀冷缩余量,否则称重不准甚至损坏传感器。
- 不要盲目全盘自动化:老产线优先低成本模块化加装,先解决配料防超差、追溯,后续再升级联动。
客户案例
苏州一家涂料助剂老工厂,原有反应釜人工投料,没有称重管控,配比波动大。采用独立触屏手工配料秤加装方案,在投料旁新增配料工位,录入全部配方,扫码调用工单,超差声光报警。产线主体没有改动,1 天完成安装调试,配料出错率明显下降,自动留存配料记录,满足客户审核。
现场勘测后,可以根据产线布局、工艺,推荐低成本加装方案,评估停产时长。方案热线 13771967889 孙小姐。
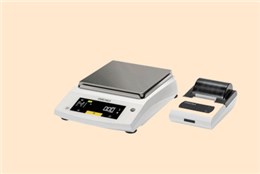 BSA2201-1CCN 赛多利斯天平 2200g 0.1g