熟食包装线检重剔除方案:如何减少误剔
熟食真空包装、卤味预制菜包装产线,经常遇到一个棘手问题:合格产品被检重秤误剔除。熟食包装本身有特殊性:袋内汤汁、产品重心不均、包装袋褶皱、车间水汽油污、上游输送震动,很容易造成称重信号波动,引发误剔,造成成品浪费、产能损耗。下面这套熟食包装线检重剔除机方案,从硬件布局、参数设置、结构优化、日常运维 4 个维度,系统性降低误剔。
一、熟食包装容易误剔的主要原因
1. 产品本身波动:真空熟食袋内汤汁晃动、肉块分布不均,产品经过称重台瞬间重量读数跳变;包装袋表面有水珠、油污,增加称重干扰。
2. 产线震动干扰:上游包装机、输送机震动传导至称重台,传感器读数漂移。
3. 物料输送问题:产品间距过小、连包过秤、产品在皮带上跑偏倾斜,单次称重采样不准。
4. 参数设置不合理:重量公差设置过窄,滤波参数偏低,剔除延时、光电定位参数不匹配产线速度。
5. 工况与硬件问题:光电感应器沾油污遮挡、气源不稳定、皮带打滑,导致剔除时机错位,把合格品误踢。
二、减少误剔完整解决方案
1. 产线布局与硬件结构优化(熟食场景重点)
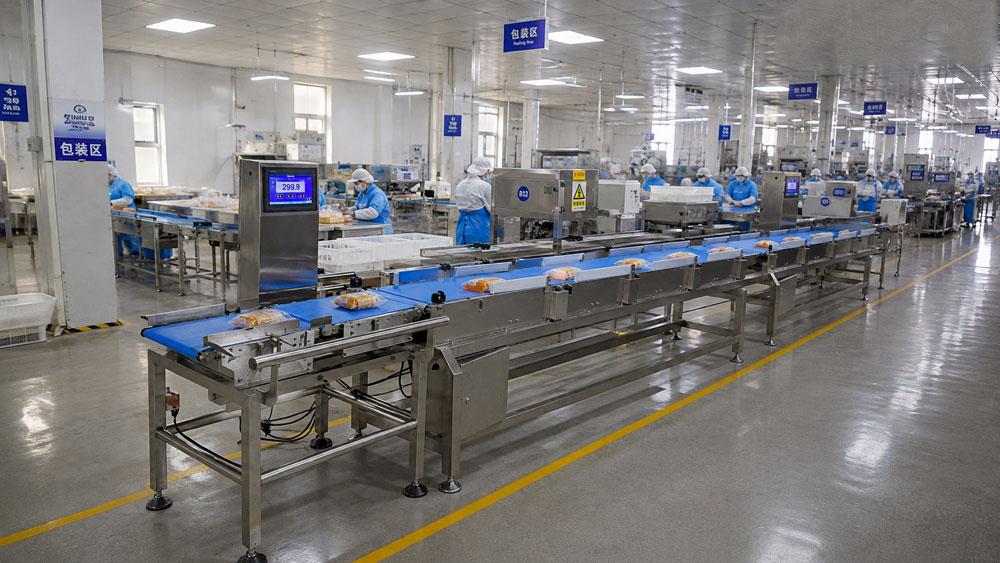
- 独立减震底座:检重秤机架和上游包装机、输送机分离,不要共用机架,加装减震脚垫,隔绝流水线震动传递,这是熟食车间最关键一步。
- 增加前置隔距段:检重秤前端增加一段缓冲输送,把连续的产品拉开间距,保证单品单独过秤,杜绝两个产品同时落在称重台。熟食软袋必须保证产品之间留有足够间隙。
- 食品级防水结构:整机选用 304 不锈钢,皮带可快速拆卸清洗;皮带选用防滑食品 PU 皮带,减少软袋滑动、跑偏;加装导向护栏,限制熟食包装袋左右偏移,保证产品居中过秤。
- 双光电定位设计:前后双光电采集产品位置,精准匹配剔除延时,避免提前 / 滞后剔除;光电传感器做防油污防护,减少水汽、油渍遮挡误触发。
- 剔除机构选型:熟食软包装袋优先选用翻板式剔除;较轻产品可选低压气吹;大重量熟食礼盒用柔性推杆,控制推力,避免动作冲击带来称重扰动。气源加装干燥过滤器,防止水汽影响气缸电磁阀。
2. 控制系统参数优化
1. 合理设定重量公差:先用 30~50 个连续合格成品实测,统计产品正常重量波动范围,不要凭理论值设置过窄公差带;设置预警区间,接近限值声光预警,不直接剔除。
2. 启用动态数字滤波:熟食汤汁晃动带来信号波动,调高称重滤波等级,过滤瞬时跳变信号;滤波参数配合产线速度调试,兼顾响应速度与稳定性。
3. 精准调试剔除延时:根据皮带运行速度,设置产品从称重区域到剔除口的延时时间,保证只有被判定不合格的产品到达剔除位置才执行动作。
4. 配方管理:不同规格熟食产品单独保存配方,切换产品时一键调用,避免参数混淆造成误判。
3. 生产操作标准化 SOP
1. 开机预热、校准:每班开机先预热设备,空载校准;生产前用标准砝码 + 多袋合格样品、不合格样品做模拟测试,验证称重与剔除逻辑。
2. 定时清洁:熟食车间油污、汤汁残渣容易附着皮带、光电窗口,每班定时擦拭输送带、光电感应头,清理秤台残留物料,防止零点漂移。
3. 控制产线速度:不要盲目提速,速度越高对产品间距、设备稳定性要求越高;提速后必须重新标定滤波、剔除延时参数。
4. 数据监控与异常追溯
设备自动记录每一件产品称重数据、剔除记录,区分真实欠重剔除和误剔记录。统计误剔发生时段,快速定位是震动、产品形态还是参数问题;支持对接 PLC/MES,方便质量追溯。
三、落地客户案例
某卤制品熟食工厂,真空卤味包装袋检重,软袋汤汁晃动,良品误剔率偏高。通过改造:增加独立减震底座、前端分料隔距皮带,优化滤波参数,更换翻板剔除机构,配套每班清洁 SOP。改造完成后,误剔率大幅下降,成品损耗明显降低。
如果您的熟食预制菜、真空卤味包装线存在检重误剔问题,可以提供产品单重、包装形态、产线速度,我们现场评估,定制检重剔除优化方案。